


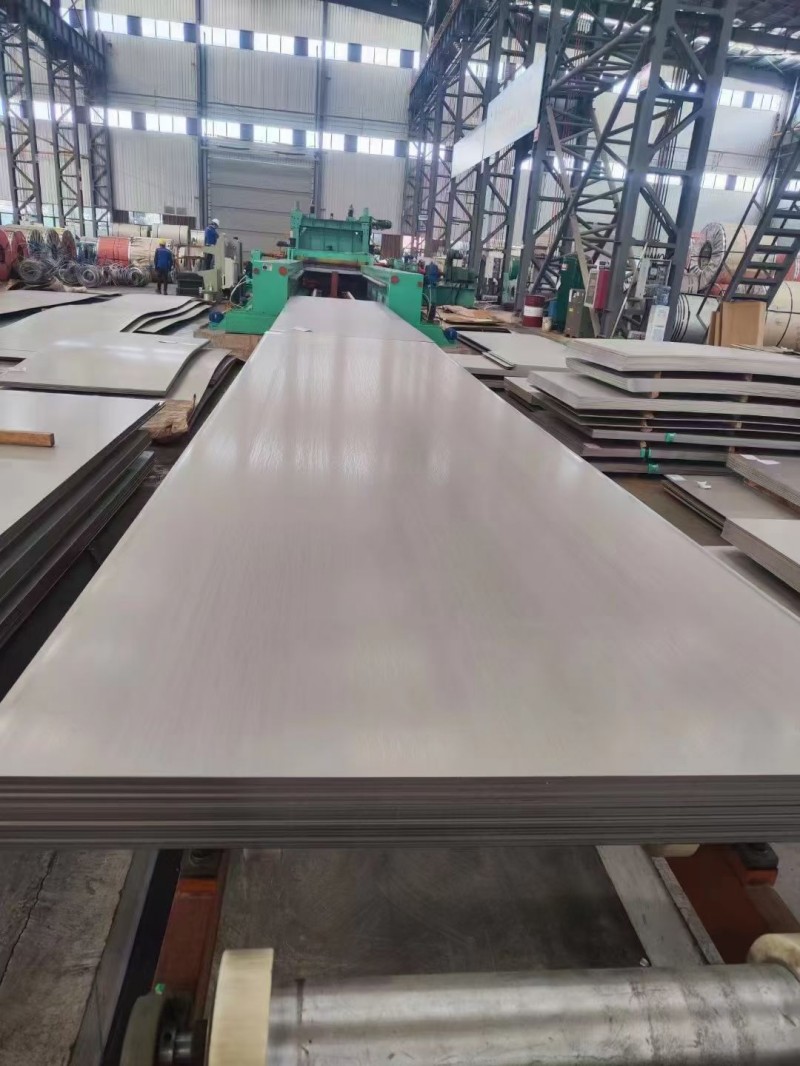
Melegen hengerelt 304-es rozsdamentes acéllemez
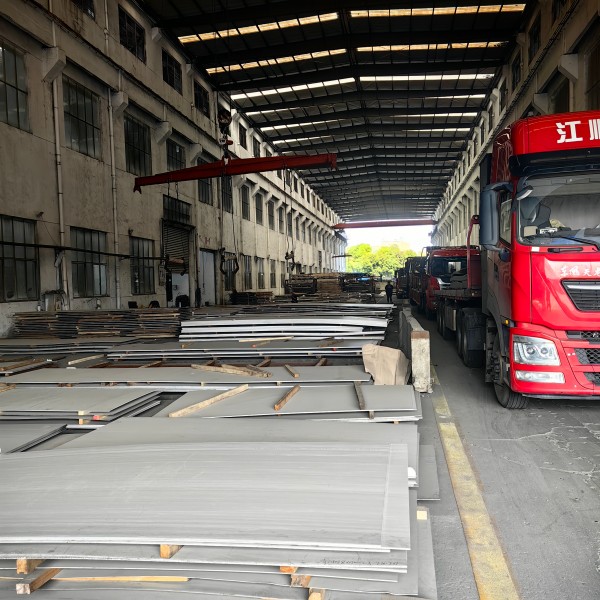
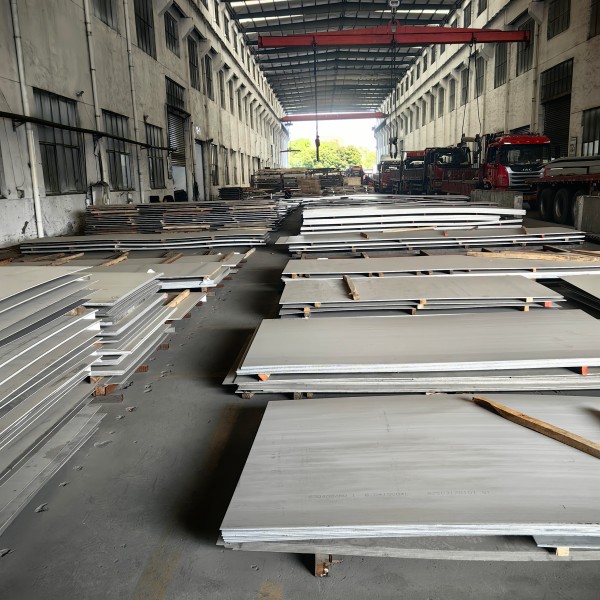
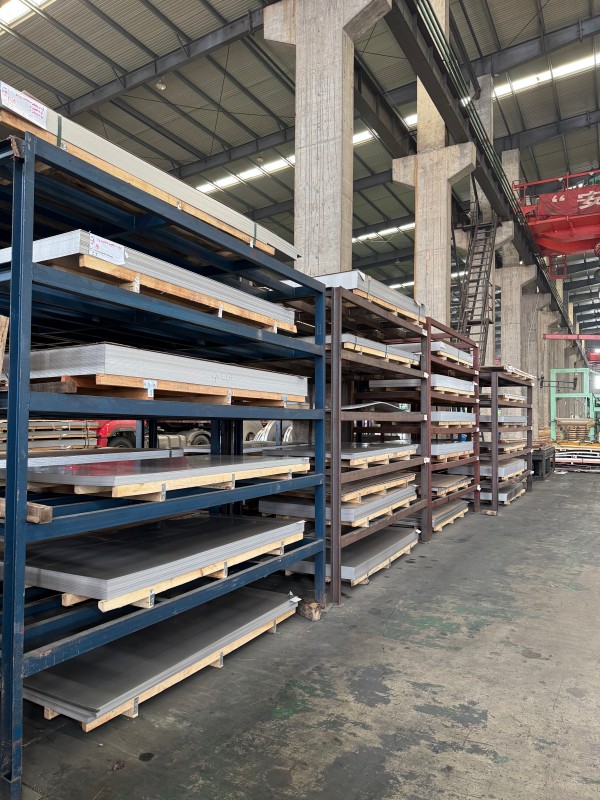
A melegen hengerelt 304-es rozsdamentes acéllemezek teljes ellátási láncot kínálnak. A méretmegmunkálás tekintetében a fix hosszúságú szintezést, a precíz hasítást, a szabálytalan alakú alkatrészvágást támogatjuk, szigorú tűrésszabályozással a precíziós összeszerelés igényeinek megfelelően. Vezető kínai gyárunk garantálja a minőséget; minden laptételhez tartozik egy eredeti gyártó anyagminőségi tanúsítványa, és olyan ellenőrzési szolgáltatásokat kínálunk, mint a spektrális tesztelés és a roncsolásmentes tesztelés, amely támogatja a harmadik fél által végzett újraellenőrzést.
A melegen hengerelt 304-es rozsdamentes acéllemezek széles körben használt ausztenites rozsdamentes acéllemezek az ipari területeken, amelyek megfelelnek a GB/T 4237 nemzeti szabványnak és az olyan nemzetközi szabványoknak, mint az ASTM és a JIS, számos specifikációval. Üzemünk szabványos vastagsága 3,0-60 mm, extra vastag lemezekkel 200 mm-ig testreszabható. A legelterjedtebb lapszélességek 1500 mm, 1800 mm és 2000 mm, standard hosszuk 6000 mm, és a nem szabványos méretek is testre szabhatók. A standard felületkezelés NO.1 melegen hengerelt és pácolt, egységes matt ezüst-fehér megjelenéssel. A közepesen vékony lemezeket (3-12 mm) elsősorban berendezések kereteihez és települési szerkezeti elemeihez használják, míg a vastagabb lemezeket (16 mm-es és nagyobb) széles körben használják nyomástartó edényekben, vegyszertároló tartályokban, nehézgépekben és más nagy teherbírású nyomástartó alkalmazásokban.
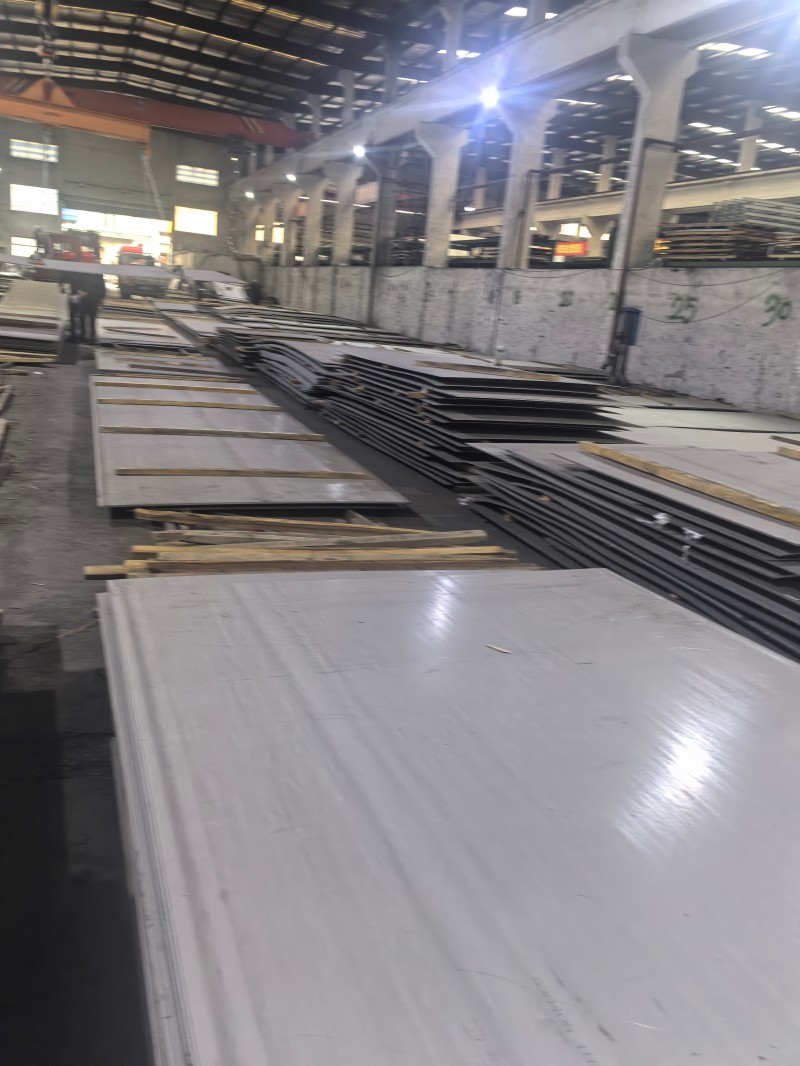
Melegen hengerelt 304-es rozsdamentes acéllemez maggyártási folyamat
I. Födém előkészítés és fűtés
Nyersanyag alap: Folyamatosan öntött 304-es ausztenites rozsdamentes acéllemez, szabványos vastagság 150-250 mm
Előkezelés: Felületi repedések, zárványok és egyéb elsődleges hibák csiszolása a kemencébe lépés előtt
Fűtőberendezések: Járógerendás kemence
Folyamatparaméterek: Egyenletes fűtés 1200-1250 ℃ tartományban
Főbb ellenőrzési pontok: Egyfázisú ausztenites szerkezet elérése, a deformációval szembeni ellenállás csökkentése, valamint a túlmelegedés és a szemcsék közötti krómvesztés elkerülése
II. Durva hengerlési folyamat
Előfolyamat: Nagynyomású vízkőmentesítés a primer oxidréteg eltávolítására a felületről, és megakadályozza, hogy a lemez felületébe nyomódjon
Hengerlési módszer: Többmenetes oda-vissza hengerlés nagyoló malmon
Alakítási eredmény: 200 mm vastag födém hengerelt 30-60 mm-es köztes födémekké
Főbb ellenőrzési pontok: Szélességtűrés és lemezsíkság szabályozása, előzetes szemcsefinomítás
III. Fejezd be a hengerlési folyamatot
Berendezés kompatibilitás
3-12 mm vékony lemez: 7 folyamatos hengermű közepes és nehéz lemezekhez (14 mm-es és nagyobb): Egyállványos megfordítható hengermű
Három alapvető vezérlőjelző
Végső hengerlési hőmérséklet: stabil a 900-1000 ℃ ausztenites tartományban, hogy megakadályozza a rideg fázis kicsapódását
Vastagsági pontosság: AGC automatikus vastagságszabályozó rendszer, nemzeti szabványos pontosság ±0,1-±0,3 mm
Lemezforma-szabályozás: Biztosítja a lemezek síkságát a hajlítási és eltolható tekercstechnológián keresztül
A folyamat kihívásai: A 304-es rozsdamentes acél sokkal nagyobb deformációállósággal rendelkezik, mint a közönséges szénacél, ezért nagyobb maróterhelést és hengeralak-pontosságot igényel
IV. Lamináris áramlású hűtés és formázás fogadása
Hűtési folyamat: Lamináris áramlású hűtőrendszer az egyenletes hűtéshez és a hűtési sebesség pontos szabályozásához
Alapcél: A durva szemcsék elkerülése, valamint az egyenletes és stabil mechanikai tulajdonságok biztosítása, mint például a lemez szilárdsága és plaszticitása
Fogadási mód
3-12 mm vékony lemezek: melegen hengerelt acéltekercsekbe tekerve a könnyű folyamatos feldolgozás és szállítás érdekében
14 mm vastag lemezek: Közvetlenül hosszra vágva egyetlen közepes vastagságú lemezekre.
V. Megoldás lágyítása (alap kulcsfolyamat)
Az eljárás szükségessége: A meleghengerlés és hűtés során króm-karbid vegyületek válnak ki, ami krómcsökkenést okoz a szemcsék között, és jelentősen csökkenti a korrózióállóságot.
Folyamatparaméterek: Melegítés 1050-1100 ℃-ra és tartás, majd gyors víz/levegő hűtés szobahőmérsékletre.
Alapfunkció: A karbidok teljesen feloldódnak az ausztenites mátrixban, egyfázisú szerkezetbe záródnak, és helyreállítják a korrózióállóságot és a plaszticitást.
Felszerelés kiválasztása:
Hengerelt lemezek: szakaszos feldolgozás folyamatos lágyító kemencében
Vastag lemezek: Cart típusú izzító kemence
VI. Pácolás és passziválás
Alapfunkció: Eltávolítja a sűrű oxidréteget a meleghengerlés és izzítás után, passzivációs filmet képezve a felületen az alapvető korrózióállóság javítása érdekében.
Kétlépcsős folyamat:
Kénsavas előpácolás: Lazítja az oxidréteg szerkezetét
Salétromsav + hidrogén-fluorsav kevert sav végső pácolás: Alaposan eltávolítja az oxidréteget, és egyben befejezi a passziválást.
Késztermék felülete: Egységes matt ezüst-fehér NO.1 szabványos melegen hengerelt felület
Főbb szabályozási pontok: Pontosan szabályozza a savoldat arányát és az áztatási időt, hogy elkerülje a túlsavas pácolást és a szemcseközi korróziót.
VII. Kikészítés és gyári ellenőrzés
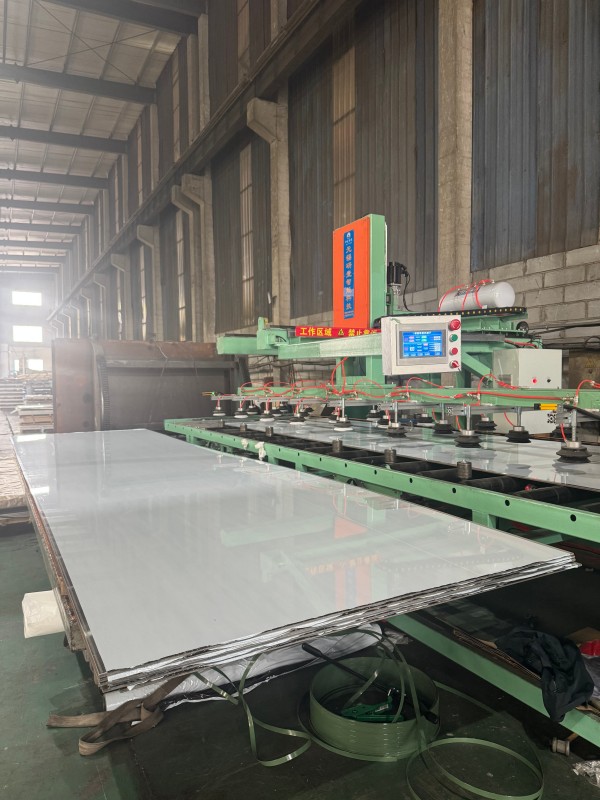
Kidolgozási folyamat: A szintezőgép korrigálja a lemez alakját, az élvágó egység levágja az oldalakat és a hosszmetszetet a megadott méretekre.
Ellenőrzési folyamat
Tekercs/lap ellenőrzése: Vastagsági tűrés, felületi minőség
Mintavétel ellenőrzése: Mechanikai tulajdonságok, kémiai összetétel
Szállítás: Eredeti gyári minőségi tanúsítvány kiállítása
Milyen tényezők befolyásolják a melegen hengerelt 304-es rozsdamentes acéllemez árát?
I. Nyersanyagköltségek: Az áringadozások alapvető mögöttes támogatása
A nyersanyagköltségek a melegen hengerelt 304-es rozsdamentes acéllemez teljes költségének körülbelül 80%-át teszik ki, így ezek az áringadozások fő mozgatórugói.
1. Nikkel alapú nyersanyagok: A 304-es rozsdamentes acél 8%-10,5% nikkelt tartalmaz. A nikkelköltség a nyersanyagköltség közel felét teszi ki, így az áringadozások legerősebb változója. A hazai acélgyárak elsősorban nagy nikkeltartalmú nyersvasat és 304-es rozsdamentes acélhulladékot használnak nikkelforrásként, kiegészítve kis mennyiségű elektrolitikus nikkellel. A nemzetközi LME nikkelárak, az indonéz nikkelérc/nikkel nyersvas exportpolitika, valamint a nikkelkereslet új energiaelemekre való átirányítása mind közvetlenül befolyásolják a fémlemez költségeit.
2. Ferrokróm alapanyagok: A 304-es rozsdamentes acél 18%-20% krómot tartalmaz. A magas széntartalmú ferrokróm a második legnagyobb ötvözetköltség. A főbb termelő országokban, például Dél-Afrikában és Kazahsztánban bekövetkező kínálat változásai, valamint a hazai ferrokróm gyártási kapacitás kihasználtsága költségszempontokon keresztül befolyásolja a fémlemez árat.
3. Energia és segédanyagok: A meleghengerlés nagy energiaigényű folyamat. A villamos energia és a koksz árának ingadozása közvetlenül befolyásolja a gördülő költségeket. Ezzel párhuzamosan a pácoláshoz és passziváláshoz használt vegyi alapanyagok ára is kis mértékben befolyásolja a NO.1 melegen hengerelt pácolt felület végső költségét.
II. Keresleti és kínálati szerkezet: a rövid távú áringadozás közvetlen mozgatórugói
1. Ellátási oldal: A nagyobb hazai rozsdamentes acélgyárak kapacitásfelszabadítási és karbantartási/termeléscsökkentési tervei közvetlenül meghatározzák az azonnali piaci kínálatot. Az új kapacitások bevezetése és az importált melegen hengerelt acél beáramlása növeli a piaci kínálati nyomást és visszafogja az áremelkedéseket. Amikor szigorodnak a környezetvédelmi korlátozások és az energiafogyasztás szabályozása, az acélgyárak működési aránya csökken, és a kínálat zsugorodása támogatja az árakat.
2. Keresleti oldal: A melegen hengerelt 304-es acélt főként vegyianyag-tároló tartályokban, nyomástartó edényekben, nehézgépekben és önkormányzati infrastruktúrában használják. A downstream iparágak működési üteme és projektkezdési ütemezése közvetlenül meghatározza a beszerzési keresletet. Az iparág szezonális csúcsokat és csúcsszezonon kívüli időszakokat tapasztal. Az "Arany Szeptember és Ezüst Október" időszakában tapasztalható csúcskereslet és az év végi/év eleji készletezési időszak hajlamos felhajtani az árakat, míg a nyári csúcsszezonon belüli gyengébb kereslet lefelé nyomást gyakorol az árakra.
3. Készletszintek: A társadalmi készlet és az acélgyári készlet közvetlenül tükrözi a kereslet és kínálat viszonyát. Amikor a készletek tovább gyűlnek, és az azonnali áruk felhalmozódnak, a kereskedők és az acélgyárak hajlandóbbak csökkenteni az árakat a készlet mozgatása érdekében; Amikor a készletek alacsony szintre csökkennek, a beszállítók hajlandóbbak fenntartani az árakat, így az árak nagyobb valószínűséggel emelkednek, mint csökkennek.
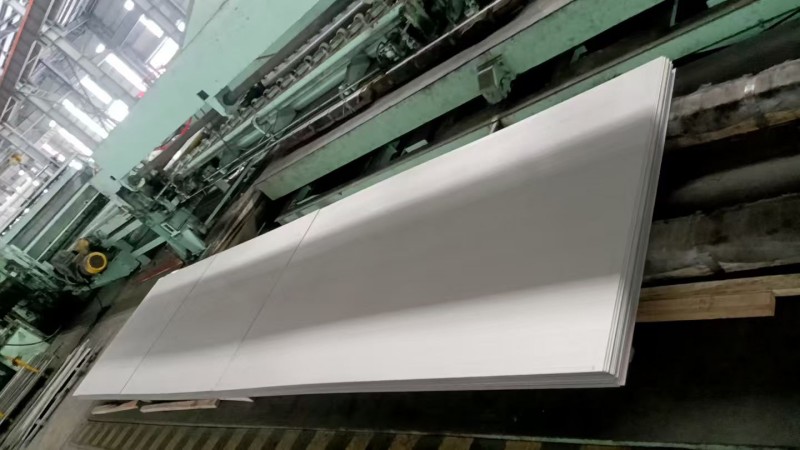
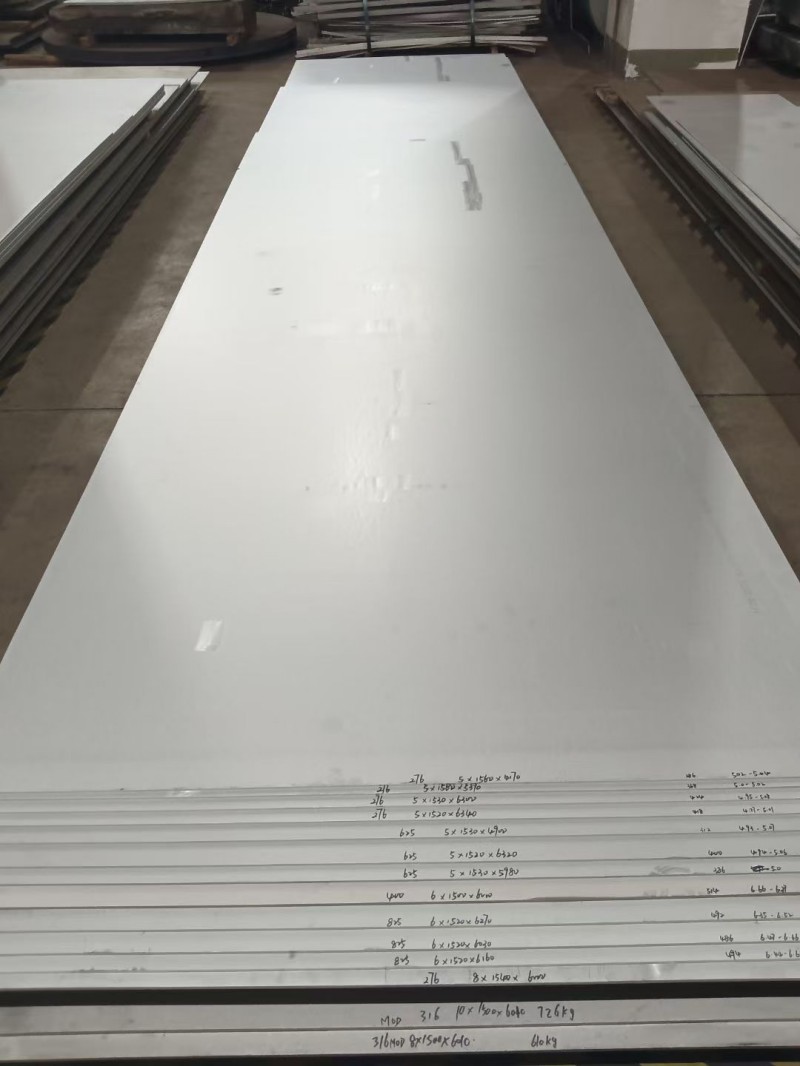
Az azonos anyagból készült, melegen hengerelt 304-es rozsdamentes acéllemezek jelentős árkülönbséget mutathatnak a specifikációk, szabványok és feldolgozási követelmények miatt:
1. Vastagság és szélesség: A szabványos 3-12 mm-es közepesen vékony lemezek ára a vastagság alapján történik. A 16 mm-nél vastagabb lemezeknél több hengerlési lépésre van szükség, és hosszabb a gyártási ciklusuk, ami a vastagsággal növekvő árakat eredményez. A 60 mm-nél nagyobb vastagságú lemezek magas gyártási akadályokkal és korlátozott kapacitással rendelkeznek, ami jelentősebb felárat eredményez. A lemezszélességet tekintve a szabványos 1500 mm-es szélesség a legalacsonyabb, míg az 1800 mm-es, 2000 mm széles lemezeknél és a nem szabványos hosszúságú lemezeknél eltérő mértékű az áremelkedés.
2. Szabványok és tűrések: A különböző szabványoknak, például a GB/T 4237-nek (kínai nemzeti szabvány), az ASTM-nek (amerikai szabvány) és a JIS-nek (japán szabvány) megfelelő lemezek eltérő összetételűek és tűréskövetelmények, ami árkülönbségeket eredményez. A pozitív tűréssel rendelkező lemezek és a laponkénti roncsolásmentes vizsgálatot igénylő nyomástartó edénylemezek drágábbak, mint a közönséges ipari lemezek.
3. További feldolgozási szolgáltatások: Az alapár a NO.1 pácolt felületre vonatkozik. A másodlagos feldolgozás, mint például a CNC szintezés, hasítás, lézervágás, homokfúvás/huzalhúzás stb., folyamatonként további feldolgozási költségekkel jár, ami végső soron növeli a végső vételárat.
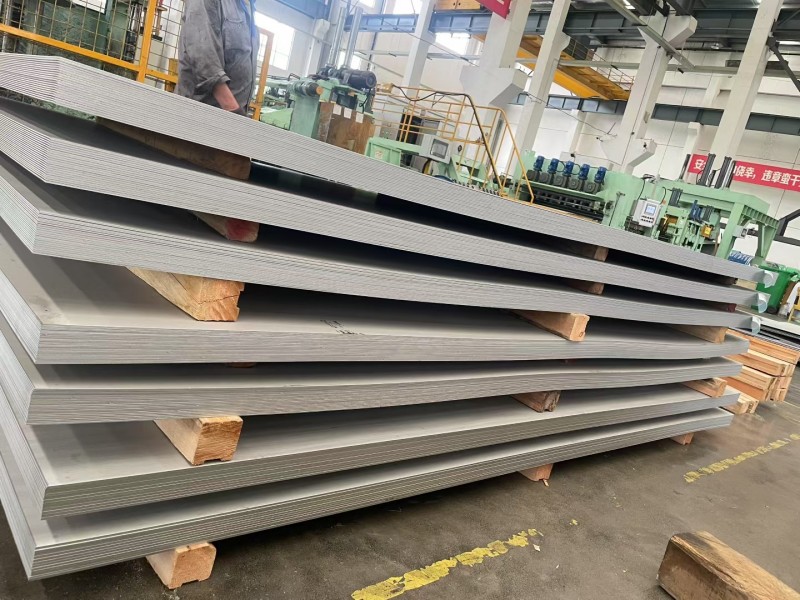
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
Hanyu Jingu, High-tech Zone, Jinan City, Shandong tartomány, Kína
-
Tel
-
Email
Szénacéllal, rozsdamentes acéllal, horganyzott acéllal vagy árlistával kapcsolatos kérdéseivel kapcsolatban, kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.
Kapcsolódó termékek


Hírek Ajánlások


